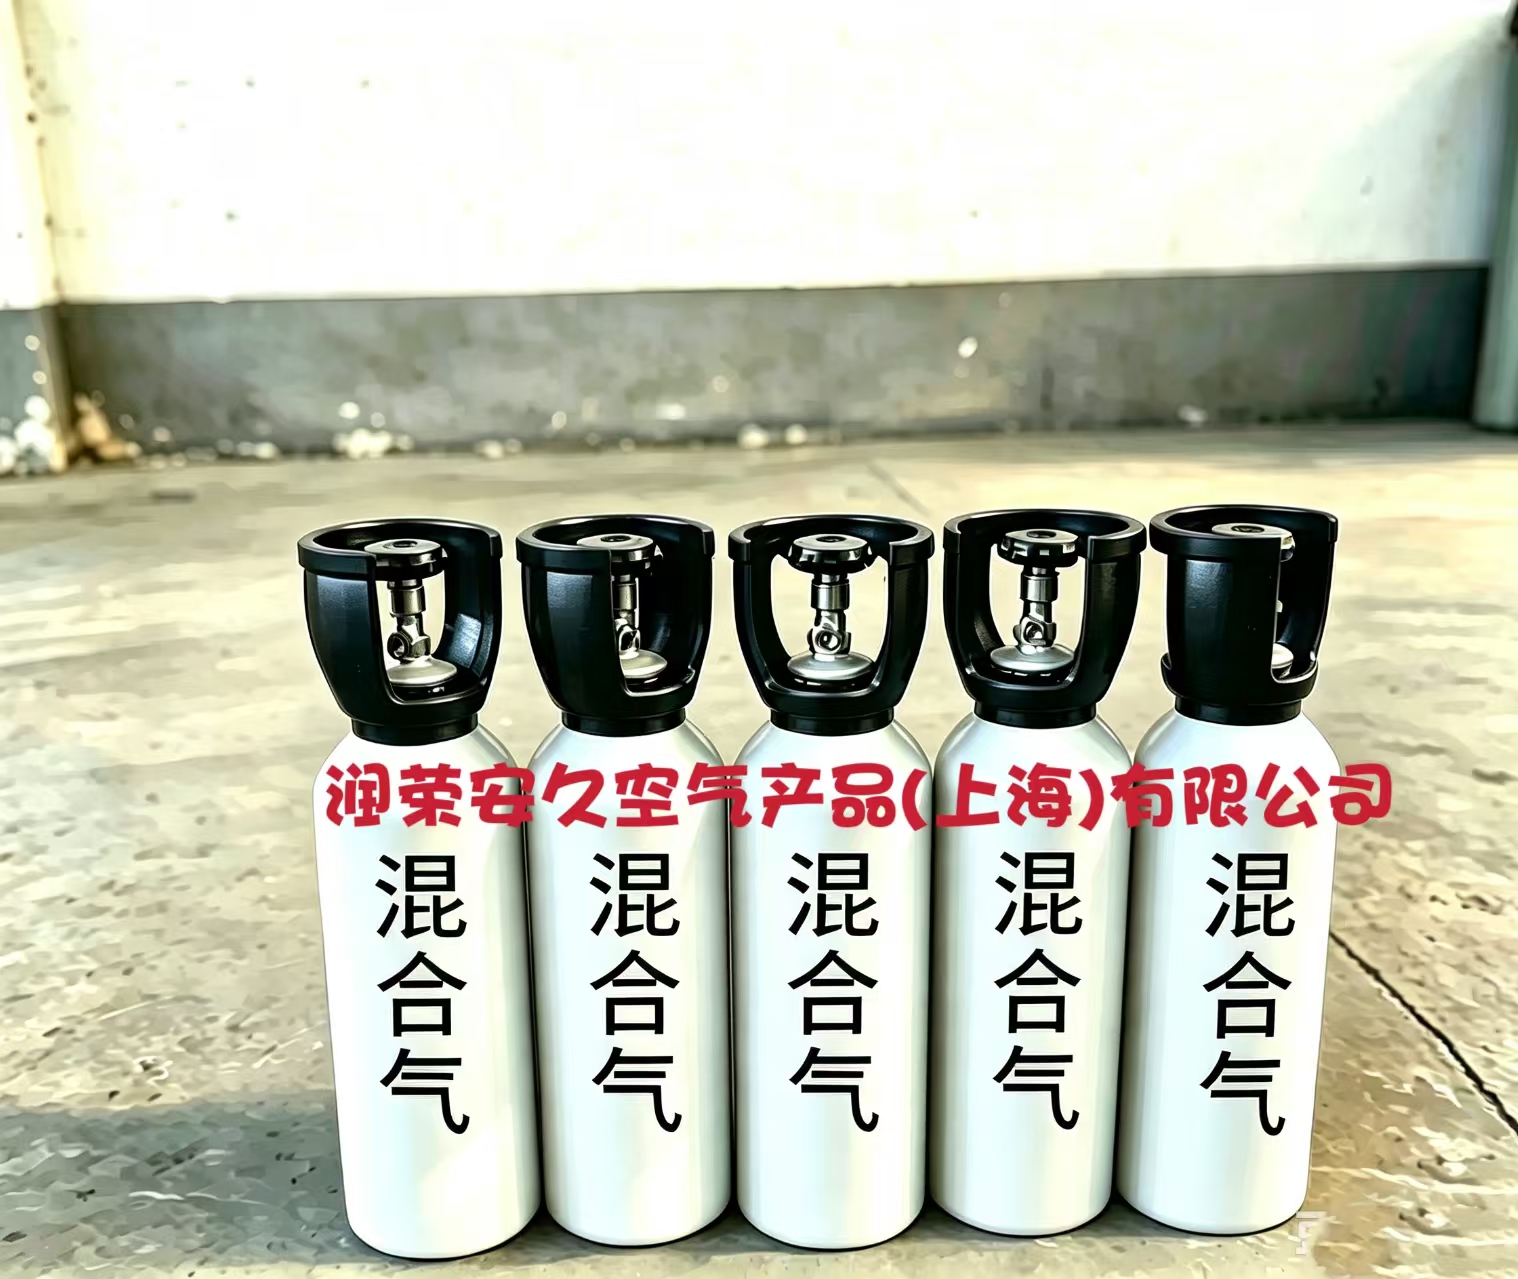
组分:氦气(He)+ 氩气(Ar)危险分类:2.2 类非易燃无毒压缩气体 UN1956
氩气 Ar:电离电位低、引弧容易、电弧稳定;密度大于空气,气罩保护效果好;成本更低。
氦气 He:导热能力极强(约氩气 8 倍),电弧温度高、熔深大;密度小,容易上浮散失。二者混合,兼顾电弧稳定性与高热输入,是高端有色金属焊接首选保护气。
75% Ar + 25% He(低氦配比,最常用)适配:≤8mm 铝合金薄板、钛合金、不锈钢 TIG 焊;电弧柔和、成形美观,兼顾成本。
50% Ar + 50% He(通用黄金配比)适配:8~20mm 中厚铝板、铜合金、镍基合金;轨道交通、船舶铝结构主流选择。
25% Ar + 75% He(高氦配比)适配:20mm 以上厚板、紫铜等高导热材料 MIG 深熔焊,大幅提升熔深与焊接速度。
特殊微量配比少量 He(1%~10%)平衡氩气,用于等离子放电、光谱实验、特种光源充填。
铝合金、镁合金、钛合金、紫铜、镍基合金 TIG/MIG 焊接;
激光复合焊、等离子焊接,抑制激光等离子屏蔽效应,增加熔深;
航空航天、轨道交通、新能源导电铜排、船舶高端构件。
对比提示:普通碳钢焊接一般不用氦氩混合气,成本过高,优先选用氩碳混合气。
空心阴极放电、低温等离子实验、光谱分析载气;
特种放电光源、电子管充填气氛;
真空腔体惰性保护吹扫。
属于单纯窒息性气体,泄漏置换空气,密闭空间必须通风,定期监测氧含量;
钢瓶直立固定,远离热源,使用专用惰性气体减压阀;
氩密度大于空气易沉积地面,氦密度小易聚集在车间顶部,泄漏上下空间都要留意;
瓶内保留≥0.25MPa 余压,防止空气倒灌污染;
与可燃气体钢瓶分区存放。
工业焊接级:高纯氩 + 高纯氦配制,控制水、氧杂质;
电子 / 科研超高纯级:5N 原料,严格管控 H₂O、O₂、CO、碳氢,适配精密实验与半导体工艺。
可提供 6L、8L、10L 、15升、40升、50升钢瓶科研用气.及钢瓶瓶组生产用气。


