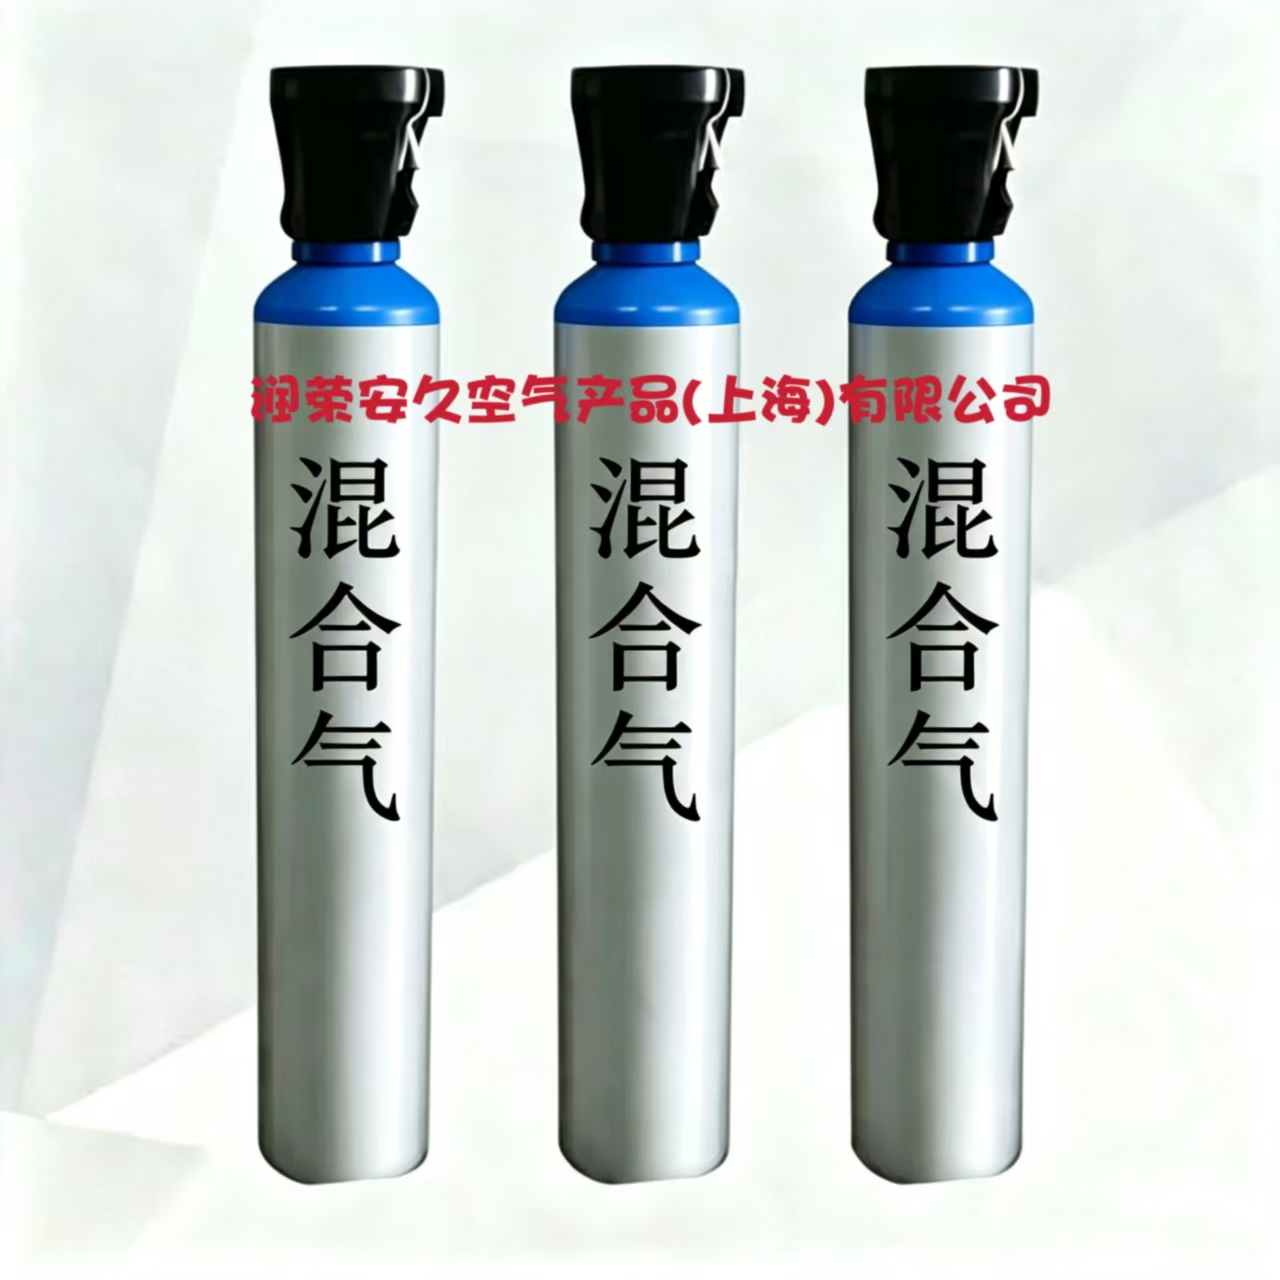
8升氩氧混合气(Ar+O₂,氩气氧气混合气)
组分:氩气 Ar + 氧气 O₂危险分类:2.2 类非易燃氧化性压缩气体 UN3156
99% Ar + 1% O₂(薄板不锈钢首选)适配≤3mm 不锈钢薄板脉冲 MIG 焊;氧化性最低,焊缝氧化少,耐蚀性优良。
98% Ar + 2% O₂(市场通用黄金配比)适用 304/316L 奥氏体不锈钢、低合金钢射流过渡焊接;电弧稳定、飞溅小,成形平整。
95% Ar + 5% O₂(碳钢、厚板专用)用于低碳钢、高强钢中厚板 MAG 焊;熔池流动性更好、熔深更大,焊接速度更高;缺点是焊缝氧化加重。
奥氏体不锈钢、低合金高强钢、碳钢自动化焊接;
压力容器、工程机械、食品化工设备、轨道交通构件;
相比氩 + 二氧化碳混合气:焊缝渗碳风险更低,不锈钢焊接后耐腐蚀性更佳。
等离子体实验、光谱分析、特种放电光源;
少量配比用作工艺标定标准混合气。
部分冶金气氛调节、特种喷涂保护气氛。
✅优势:稳定电弧、消除阴极飘移;改善熔池润湿性,减少咬边缺陷;熔滴过渡顺畅,降低飞溅。⚠️短板:氧气具有氧化性,比例过高会造成焊缝合金元素烧损,表面发黑;不适合高钛、高铝易氧化合金。
助燃风险管控所有阀门、管路、减压阀严禁油脂、油污;工作服、工具禁止沾染润滑油;远离易燃物、可燃气体钢瓶。
钢瓶直立固定存放,远离热源、明火;和可燃气体分区隔离。
密闭空间加强通风,防止富氧环境;富氧环境下衣物极易起火。
使用专用惰性 / 氧化性混合气减压阀;瓶内留存≥0.25MPa 余压,避免空气倒灌污染。
焊接作业配备烟尘净化装置,焊接产生臭氧、氮氧化物,防止中毒。
可提供 6L、8L、10L 、15升、40升、50升钢瓶科研用气.及钢瓶瓶组生产用气。


