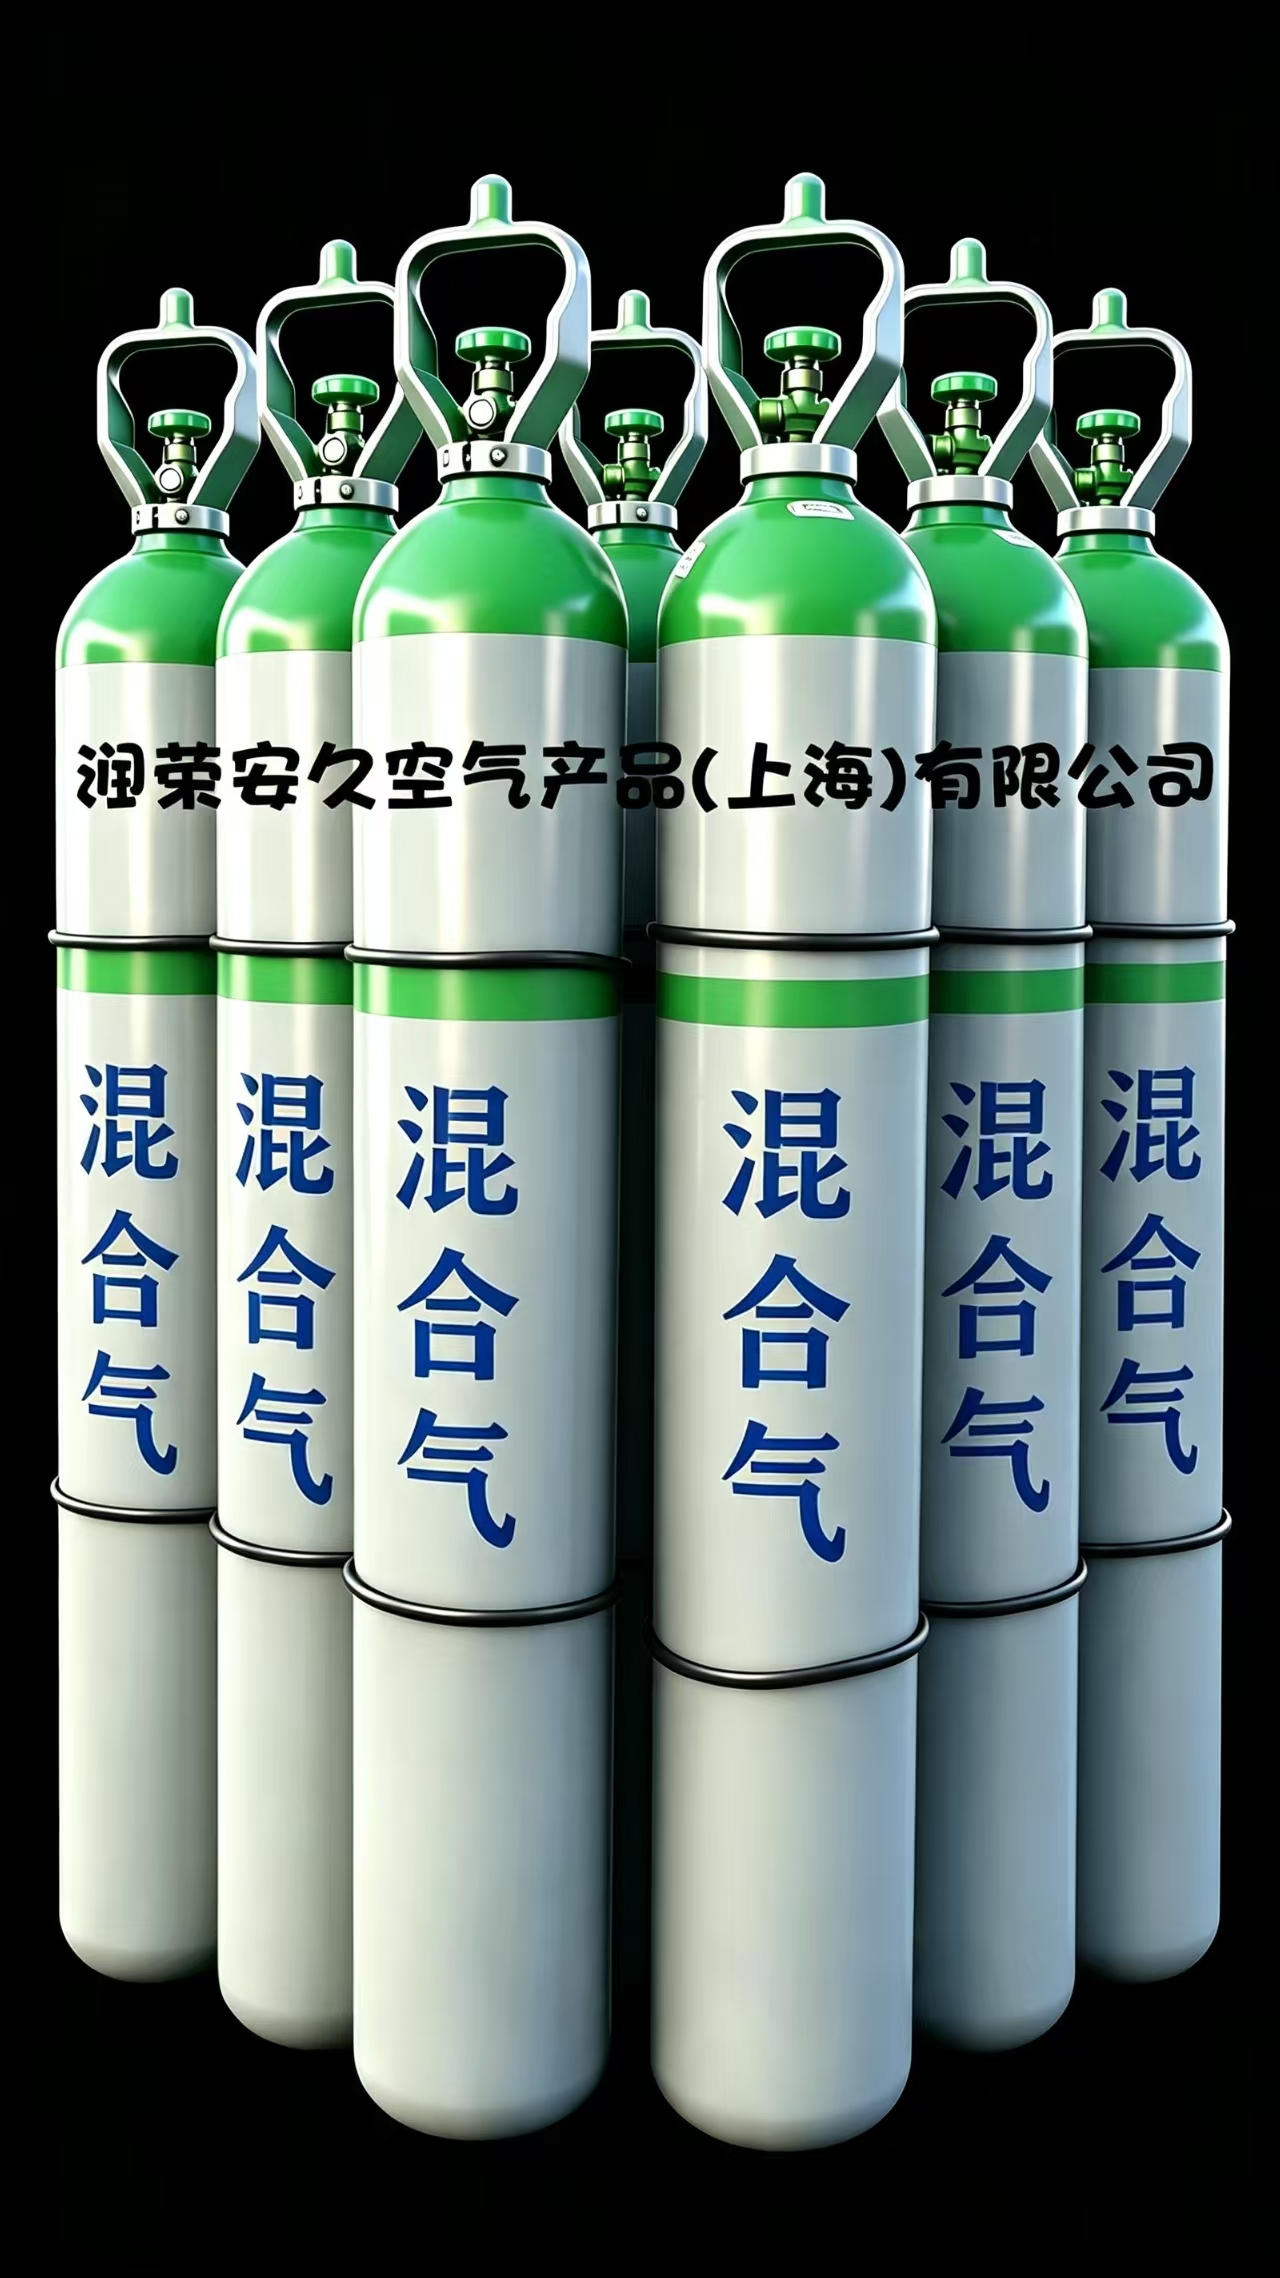
50升氩气 + 二氧化碳混合气(Ar+CO₂)支持定制
行业标准:HG/T 3728-2004《焊接用混合气体 氩 - 二氧化碳》体积配比,氩气提供电弧稳定、低飞溅;CO₂为弱活性气体,提升熔深、改善熔池润湿性,仅适用于碳钢、低合金钢 MIG/MAG 焊。
⚠️ 不能焊铝、铜;不锈钢慎用高 CO₂配比(易渗碳、降低耐腐蚀性)
80% Ar + 20% CO₂(C20,市场通用万金油)✅ 适用:5~12mm 碳钢、低合金钢,工程机械、钢结构、钣金、角接、全位置焊接;可短路过渡 + 喷射过渡,飞溅适中、焊缝成型美观。
75%Ar + 25%CO₂(C25)✅ 适用:厚板、多层多道焊、压力容器,需要更大熔深;飞溅略高于 C20,多用于粗加工、对外观要求一般结构件。
90%Ar + 10%CO₂(C10)✅ 适用:薄板(≤4mm)、汽车钣金、外观件、立焊 / 仰焊;飞溅很低,热输入偏小,不容易烧穿。
95%Ar + 5%CO₂✅ 适用:机器人自动化焊、高速喷射过渡、高外观要求工件;飞溅极少,气体成本更高。
98% Ar + 2% CO₂(不锈钢专用低配比)✅ 适用不锈钢 MAG;CO₂含量低,减少渗碳,避免晶间腐蚀;更高要求不锈钢常选用氩 + 氧三元混合气。
均为窒息性气体,车间保持通风,防止密闭空间缺氧;
气瓶远离明火、热源,直立固定,防倾倒;
CO₂低温减压易结冰,长时间大流量焊接建议使用气体加热器;
不属于易燃气体,但电弧作业依然要做好防火。
薄板美观选 90/10;通用加工选 80/20;厚板深熔选 75/25。
可提供 6L、8L、10L 、15升、40升、50升钢瓶科研用气.及钢瓶瓶组生产用气。


